மேக்னெட்டிக் சாம்ப்ளிங் ப்ரோப்
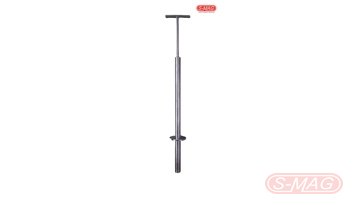
மூட்டைகள் மற்றும் பின்களில் ஸ்பாட் செக் செய்ய T-ஹேண்டில் ப்ரோப்
ஃபுட் உற்பத்தியாளர்களை அவர்களின் வாடிக்கையாளர்களும் சான்றிதழ் அமைப்புகளும் ஆடிட் செய்கின்றன. பிளான்ட் தன் அபாயங்களைக் கட்டுப்படுத்துகிறதா என்று ஆடிட் சோதிக்கிறது. கிட்டத்தட்ட ஒவ்வொரு லைனிலும் மெட்டல் ஒரு ஃபிசிக்கல் அபாயம், அதனால் கிட்டத்தட்ட ஒவ்வொரு ஆடிட்டிலும் மெட்டல் கட்டுப்பாடு இடம்பெறும்.
ஆடிட்டர்கள் என்ன பார்க்கிறார்கள், மேக்னெட்டிக் செப்பரேஷன் அந்தத் தேவையை எப்படி நிறைவேற்றுகிறது என்பதை இந்த கைடு விளக்குகிறது.
பெரிய ரீடெய்லர்களும் ஃபுட் சர்வீஸ் குழுமங்களும் தங்கள் சப்ளையர்களை ஆடிட் செய்கின்றன. BRCGS, FSSC 22000, IFS போன்ற சான்றிதழ் திட்டங்கள் வெளியிடப்பட்ட தரநிலைகளின்படி ஆடிட் செய்கின்றன. இந்தியாவில் FSSAI, HACCP அடிப்படையிலான உணவுப் பாதுகாப்பு மேலாண்மை அமைப்பைக் கோருகிறது.
இவை எல்லாம் அபாயப் பகுப்பாய்வு, முக்கிய புள்ளிகளில் கட்டுப்பாடுகள், அந்தக் கட்டுப்பாடுகளின் சோதனைகள், சோதனைகளின் ரெக்கார்டுகளை எதிர்பார்க்கின்றன. வார்த்தைகள் மாறுபடும். எதிர்பார்ப்பு ஒன்றே.
மெட்டலைக் குறிப்பிடும் அபாயப் பகுப்பாய்வு. புராடக்டுக்குள் இரும்பும் ஸ்டீலும் எங்கே நுழையலாம், எந்தக் கட்டங்கள் அதைக் கட்டுப்படுத்துகின்றன என்று திட்டம் சொல்ல வேண்டும்.
சரியான இடங்களில் ஃபிசிக்கல் கட்டுப்பாடுகள். ஆடிட்டர் லைனில் நடந்து, இன்டேக்கிலும், மெட்டல் சிந்தும் கட்டங்களுக்குப் பின்னும், பேக்கிங்குக்கு முன்னும் செப்பரேட்டர்கள் இருக்கின்றனவா என்று பார்ப்பார். கடைசி செப்பரேட்டருக்கும் பேக்கிங் மெஷினுக்கும் இடையிலான இடைவெளி ஒரு பொதுவான கண்டுபிடிப்பு.
போதுமான வலிமையுள்ள கட்டுப்பாடுகள். நுண்ணிய துகள்களுக்கும் வொர்க் ஹார்டன் ஆன ஸ்டெயின்லெஸ் ஸ்டீலுக்கும் அதிக வலிமை ராட்கள் தேவை. ஆடிட்டர் gauss ரேட்டிங்கையும் சான்றிதழையும் கேட்கலாம்.
கட்டுப்பாடுகள் சோதிக்கப்படுகின்றன என்பதற்கான ஆதாரம். கிளீனிங் லாக்குகள், வலிமை ரீடிங்குகள், இன்ஸ்பெக்ஷன் ரெக்கார்டுகள். ரெக்கார்டு இல்லாத செப்பரேட்டர் கட்டுப்பாடே இல்லாதது போலவே கருதப்படும்.
ஏதாவது கிடைத்தால் எடுக்கும் நடவடிக்கை. சுத்தம் செய்யும்போது வழக்கத்துக்கு மாறான அளவு மெட்டல் கிடைத்தால், அடுத்து என்ன நடக்கும் என்று திட்டம் சொல்ல வேண்டும். லைனை நிறுத்துங்கள், அப்ஸ்ட்ரீமைப் பரிசோதியுங்கள், சீவைச் சோதியுங்கள்.
அபாயத்தைக் குறிப்பிடுதல். மூலப்பொருட்கள், தேய்மானம், மெயின்டெனன்ஸிலிருந்து வரும் இரும்பும் ஸ்டீலும் நன்கு அறியப்பட்டவை. ஒவ்வொரு கட்டத்திலும் அவற்றைத் திட்டத்தில் எழுதுங்கள்.
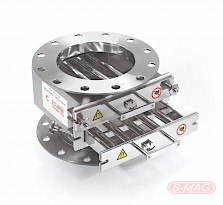
இடம். ஹாப்பர்களில் கிரிட்கள், டிரான்ஸ்ஃபர் லைன்களில் டிராயர் ஹவுசிங்குகள், பைப்லைன்களில் லிக்விட் டிராப்கள், பெல்ட்கள் மற்றும் டக்ட்களில் பிளேட் மற்றும் ஷூட் மேக்னெட்கள், பேக்கிங்குக்கு முன் ஒரு இறுதி அதிக வலிமை யூனிட்.
வலிமை. SMAG ராட்கள் 13,500 gauss வரை நான்கு அடுக்குகளில் தயாரிக்கப்படுகின்றன. ஒவ்வொரு யூனிட்டுடனும் வழங்கப்படும் டெஸ்ட் செய்யப்பட்ட சான்றிதழில் ரேட்டிங் குறிப்பிடப்பட்டிருக்கும்.
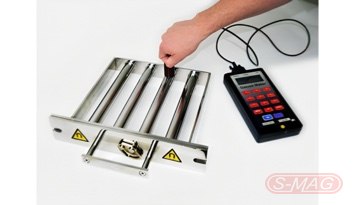
சோதனைகள். அட்டவணைப்படி சுத்தம் செய்து, கிடைப்பதைப் பதிவு செய்யுங்கள். குறைந்தது வருடத்துக்கு ஒரு முறை காஸ் மீட்டரால் மேற்பரப்பு ஃபீல்டை அளந்து சான்றிதழுடன் ஒப்பிடுங்கள். டியூப்களையும் சீல்களையும் பரிசோதியுங்கள்.
நடவடிக்கை. ஒவ்வொரு கிளீனிங்கிலும் கிடைத்த மெட்டலை ரெக்கார்டு மறுபரிசீலனை ஆகும் வரை லேபிள் ஒட்டிய பையில் வையுங்கள். அளவு அதிகரித்தாலோ புதிய வகைத் துண்டு வந்தாலோ அப்ஸ்ட்ரீமில் ஏதோ பாகம் பழுதாகிறது என்று அர்த்தம்.
இறுதி செப்பரேட்டருக்குப் பின் உள்ள புராடக்ட் சுத்தமாக இருக்கிறது என்பதற்கான ஆதாரத்தை சில ஆடிட்டர்கள் கேட்கிறார்கள். மேக்னெட்டிக் சாம்ப்ளிங் ப்ரோப்பை சாக்கு, பின் அல்லது புராடக்ட் ஓட்டத்துக்குள் செலுத்தி வெளியே எடுக்கிறார்கள். ப்ரோப்பில் இரும்பு இருந்தால், அப்ஸ்ட்ரீம் கட்டுப்பாடு எதையோ தவறவிட்டது என்று அர்த்தம். நிர்ணயித்த இடைவெளியில் சுத்தமான ப்ரோப்பைப் பதிவு செய்தால், கட்டுப்பாடுகள் வேலை செய்கின்றன என்பதற்கு நேர்மறை ஆதாரம் கிடைக்கும்.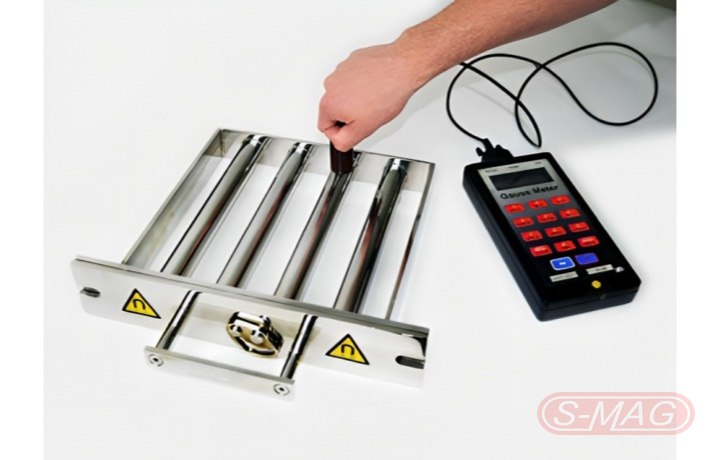
Santosh Magnetic Works ஒவ்வொரு செப்பரேட்டருடனும் மேக்னெட்டிக் வலிமைக்கான டெஸ்ட் செய்யப்பட்ட சான்றிதழை வழங்குகிறது, சோதனைகளுக்குப் பயன்படும் மேக்னெட்டிக் சாம்ப்ளிங் ப்ரோப்பையும் காஸ் மீட்டரையும் தயாரிக்கிறது. உங்கள் லைனை ஆடிட்டுக்குத் தயார் செய்ய செப்பரேஷன் ரேஞ்சைப் பாருங்கள், அல்லது எங்களைத் தொடர்பு கொள்ளுங்கள்.