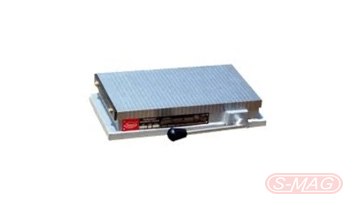
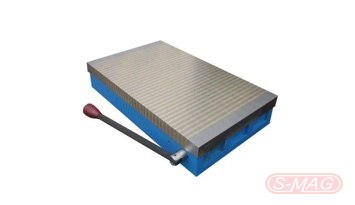
रेक्टैंगुलर यूनिवर्सल चक
मिले-जुले काम के लिए यूनिवर्सल पोल पिच वाला परमानेंट चक
मैग्नेटिक चक सबसे अच्छी पकड़ तब देता है जब पार्ट सपाट और साफ़ हो और दोनों पोल के ऊपर बैठे। ये टिप्स उन कामों में मदद करते हैं जहाँ यह व्यवस्था करना मुश्किल होता है।
पकड़ने में मुश्किल ज़्यादातर पार्ट में एक बात समान होती है। टॉप प्लेट को सिर्फ़ छोटा-सा हिस्सा छूता है। मक़सद यह है कि मैग्नेटिज़्म को पार्ट के अंदर जाने का रास्ता मिले।
मिलिंग पार्ट पर ग्राइंडिंग से कहीं ज़्यादा बल डालती है। बल झटकों में आता है, हर दाँत के लगने पर, और उसकी दिशा बदलती रहती है।
चक पार्ट को नीचे दबाकर पकड़ने में सबसे अच्छा है। फिसलने से रोकने में वह काफ़ी कमज़ोर है। इसलिए:
चक फ़ैक्ट्री से सपाट और पैरेलल ग्राइंड होकर निकलता है। फिर भी ट्रांसपोर्ट या हैंडलिंग में वह ख़राब हो सकता है, इसलिए लगाने से पहले जाँच लें।
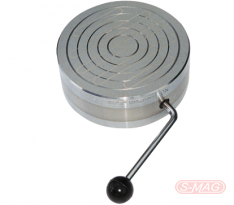
लेथ पर चक के लिए बैक प्लेट चाहिए। ऐसे स्क्रू इस्तेमाल करें जो चक के अंदर तक न पहुँचें। ज़्यादा लंबा स्क्रू चलने वाले मैग्नेट को जाम कर सकता है।
टॉप प्लेट घिस जाए या उस पर निशान पड़ जाएँ तो उसे रीग्राइंड करें। मोटी टॉप प्लेट बदलने की नौबत आने से पहले कई बार रीग्राइंड हो सकती है।
रेक्टैंगुलर चक को किनारे पर खड़ा भी लगाया जा सकता है, जैसे किसी बड़ी एंगल प्लेट पर। ध्यान रखें कि टॉप प्लेट और बेस प्लेट के किनारे एक ही समय पर स्टील को न छुएँ। इससे फ़ील्ड शॉर्ट हो जाएगा और पकड़ कमज़ोर पड़ेगी। पीतल या ऑस्टेनिटिक स्टेनलेस स्टील का कम से कम 3 mm मोटा नॉन-मैग्नेटिक स्पेसर इसे रोकता है।
लोकेटिंग पेग और ड्राइविंग पेग के लिए सादे छेद ठीक हैं। इन नियमों का पालन करें:
एक काम के लिए काटे गए ग्रूव या रिसेस अगले काम के लिए चक को ख़राब कर सकते हैं। आम तौर पर अतिरिक्त टॉप प्लेट बेहतर विकल्प है। बड़ी मशीनिंग से पहले हमसे संपर्क करें।
| समस्या | जाँच |
|---|---|
| चक ऑन या ऑफ़ नहीं होता | सतह या बॉडी को नुकसान। कुछ मिले तो मरम्मत के लिए वापस भेजें। |
| पार्ट पकड़ में नहीं आता | क्या पार्ट मैग्नेटिक है? क्या वह फ़ील्ड सहने लायक़ मोटा है? क्या वह कम से कम एक नॉर्थ और एक साउथ पोल के ऊपर बैठा है? |
| पार्ट फिसलता है | साइड और एंड स्टॉप नहीं हैं या ग़लत जगह पर हैं। |
| पार्ट की पकड़ कमज़ोर है | गंदगी, बुरादे या खुरदरी सतह से एयर गैप। चक और पार्ट साफ़ करें। |
| जिग पर पार्ट नहीं टिकता | जिग ग़लत जगह पर है, या वह फ़ील्ड को पार्ट के पास से निकलने देता है। |
Santosh Magnetic Works रेक्टैंगुलर और सर्कुलर परमानेंट मैग्नेटिक चक बनाता है, जिनमें रेक्टैंगुलर यूनिवर्सल चक ग्राइंडिंग, टर्निंग और हल्की मिलिंग के लिए सही है। वर्कहोल्डिंग रेंज देखें, या अपनी मशीन और पार्ट के साइज़ बताकर संपर्क करें।