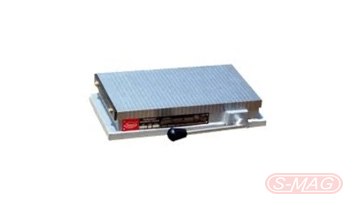
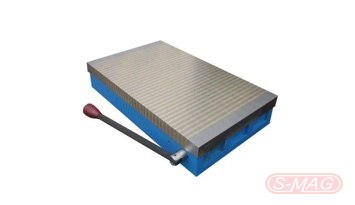
रेक्टँग्युलर युनिव्हर्सल चक
मिश्र कामासाठी युनिव्हर्सल पोल पिच असलेला परमनंट चक
पार्ट सपाट, स्वच्छ आणि दोन्ही पोलवर ठेवलेला असेल तेव्हा मॅग्नेटिक चक सर्वात चांगली पकड देतो. जिथे हे जमवणे कठीण असते अशा कामांसाठी या टिप्स उपयोगी आहेत.
पकडायला कठीण असलेल्या बहुतेक पार्टमध्ये एकच समस्या असते. टॉप प्लेटला फक्त लहानसा भाग लागतो. मॅग्नेटिझमला पार्टमध्ये शिरण्याचा मार्ग द्यायचा हा उद्देश असतो.
मिलिंगमध्ये पार्टवर ग्राइंडिंगपेक्षा खूप मोठे बल येते. प्रत्येक दात आदळताना ते धक्क्यांच्या रूपात येते आणि त्यांची दिशा सतत बदलते.
चक पार्टला खाली दाबून धरण्यात सर्वात चांगला आहे. सरकण्याला तो खूपच कमी टिकतो. म्हणून:
चक कारखान्यातून सपाट आणि पॅरलल ग्राइंड करून निघतो. तरीही वाहतूक किंवा हाताळणीत त्याचे नुकसान होऊ शकते, म्हणून बसवण्यापूर्वी तपासा.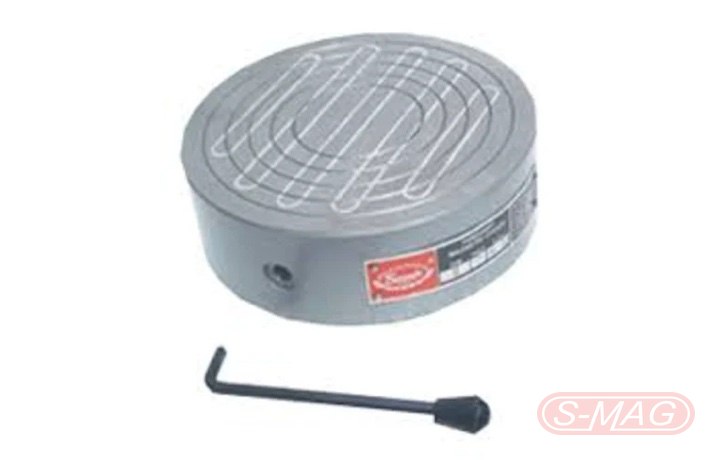
लेथवर चकला बॅक प्लेट लागते. चकच्या आतल्या बाजूपर्यंत न पोहोचणारे स्क्रू वापरा. जास्त आत गेलेला स्क्रू हलणारे मॅग्नेट जाम करू शकतो.
टॉप प्लेट झिजली किंवा तिच्यावर खुणा पडल्या की ती पुन्हा ग्राइंड करा. जाड टॉप प्लेट बदलण्याआधी अनेकदा पुन्हा ग्राइंड करता येते.
रेक्टँग्युलर चक कडेवर बसवता येतो, उदाहरणार्थ मोठ्या अँगल प्लेटवर. टॉप प्लेट आणि बेस प्लेटच्या कडा एकाच वेळी स्टीलला लागू देऊ नका. त्यामुळे फील्डचे शॉर्ट सर्किट होते आणि पकड कमकुवत होते. पितळ किंवा ऑस्टेनिटिक स्टेनलेस स्टीलचा किमान 3 mm जाडीचा नॉन-मॅग्नेटिक स्पेसर हे टाळतो.
लोकेटिंग पेग आणि ड्रायव्हिंग पेगसाठी साधी भोके चालतात. हे नियम पाळा:
एका कामासाठी पाडलेले ग्रूव्ह किंवा रिसेस पुढच्या कामासाठी चक बिघडवू शकतात. जादा टॉप प्लेट हा सहसा चांगला पर्याय असतो. कोणत्याही मोठ्या मशीनिंगपूर्वी आमच्याशी संपर्क साधा.
| समस्या | तपासा |
|---|---|
| चक चालू किंवा बंद होत नाही | पृष्ठभागाचे किंवा बॉडीचे नुकसान. काही आढळले तर दुरुस्तीसाठी परत पाठवा. |
| पार्ट पकडला जात नाही | पार्ट मॅग्नेटिक आहे का? फील्ड घेण्याइतका तो जाड आहे का? तो किमान एका नॉर्थ आणि एका साउथ पोलवर आडवा बसला आहे का? |
| पार्ट सरकतो | साइड आणि एंड स्टॉप नाहीत किंवा चुकीच्या जागी आहेत. |
| पार्ट कमकुवत पकडला जातो | घाण, स्वार्फ किंवा खडबडीत पृष्ठभागामुळे हवेची फट. चक आणि पार्ट साफ करा. |
| जिगवर पार्ट पकडला जात नाही | जिग चुकीच्या जागी आहे, किंवा तो फील्डला पार्टला वगळून जाऊ देतो. |
Santosh Magnetic Works रेक्टँग्युलर आणि सर्क्युलर परमनंट मॅग्नेटिक चक बनवते, ज्यात ग्राइंडिंग, टर्निंग आणि हलक्या मिलिंगसाठी योग्य रेक्टँग्युलर युनिव्हर्सल चक आहे. वर्कहोल्डिंग रेंज पाहा, किंवा आपल्या मशीन आणि पार्टच्या साइज घेऊन आमच्याशी संपर्क साधा.