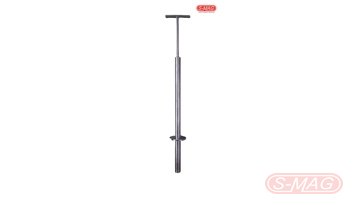
मॅग्नेटिक सॅम्पलिंग प्रोब
पोती आणि बिनच्या स्पॉट चेकसाठी T-हँडल प्रोब
फूड उत्पादकांचे ऑडिट त्यांचे ग्राहक आणि सर्टिफिकेशन संस्था करतात. प्लांट आपले धोके नियंत्रित करतो का ते ऑडिटमध्ये तपासले जाते. जवळजवळ प्रत्येक लाइनवर धातू हा भौतिक धोका असतो, त्यामुळे जवळजवळ प्रत्येक ऑडिटमध्ये धातू नियंत्रण असतेच.
ऑडिटर काय पाहतात आणि मॅग्नेटिक सेपरेशन ती गरज कशी पूर्ण करते ते या गाइडमध्ये सांगितले आहे.
मोठे रिटेलर आणि फूड सर्व्हिस ग्रुप आपल्या सप्लायरचे ऑडिट करतात. BRCGS, FSSC 22000 आणि IFS सारख्या सर्टिफिकेशन योजना प्रकाशित मानकांनुसार ऑडिट करतात. भारतात FSSAI ला HACCP वर आधारित फूड सेफ्टी मॅनेजमेंट सिस्टिम आवश्यक आहे.
या सर्वांना हॅझर्ड ॲनालिसिस, क्रिटिकल पॉइंटवरील नियंत्रणे, त्या नियंत्रणांची तपासणी आणि तपासणीच्या नोंदी अपेक्षित असतात. शब्द वेगळे असतात. अपेक्षा तीच असते.
धातूचे नाव घेणारे हॅझर्ड ॲनालिसिस. लोखंड आणि स्टील मालात कुठे येऊ शकते आणि कोणते टप्पे ते नियंत्रित करतात हे प्लॅनमध्ये सांगितले पाहिजे.
योग्य जागी भौतिक नियंत्रणे. ऑडिटर लाइनवरून फिरेल आणि इनटेकला, धातू झडणाऱ्या टप्प्यांनंतर आणि पॅकिंगपूर्वी सेपरेटर शोधेल. शेवटचा सेपरेटर आणि पॅकिंग मशीन यांच्यामध्ये अंतर असणे हा नेहमीचा आक्षेप असतो.
पुरेशी ताकदवान नियंत्रणे. बारीक कण आणि वर्क हार्डन्ड स्टेनलेस स्टीलसाठी जास्त ताकदीचे रॉड लागतात. ऑडिटर gauss रेटिंग आणि सर्टिफिकेट मागू शकतो.
नियंत्रणांची तपासणी होत असल्याचा पुरावा. सफाईचे लॉग, ताकदीची रीडिंग आणि तपासणीच्या नोंदी. नोंदी नसलेला सेपरेटर म्हणजे कोणतेही नियंत्रण नाही असे मानले जाते.
काही सापडल्यावर केलेली कृती. सफाईत असामान्य प्रमाणात धातू आढळला तर पुढे काय होते ते प्लॅनमध्ये सांगितले पाहिजे. लाइन थांबवा, अपस्ट्रीम तपासा, सिव्ह तपासा.
धोक्याचे नाव घेणे. कच्चा माल, झीज आणि मेंटेनन्समधून येणारे लोखंड आणि स्टील चांगले समजलेले आहे. ते प्रत्येक टप्प्यावर प्लॅनमध्ये लिहा.
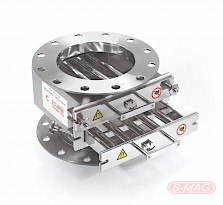
जागा. हॉपरमध्ये ग्रिड, ट्रान्स्फर लाइनमध्ये ड्रॉवर हाउसिंग, पाइपलाइनमध्ये लिक्विड ट्रॅप, बेल्ट आणि डक्टवर प्लेट आणि शूट मॅग्नेट, आणि पॅकिंगपूर्वी शेवटचे जास्त ताकदीचे युनिट.
ताकद. SMAG चे रॉड 13,500 gauss पर्यंत चार स्तरांमध्ये बनतात. रेटिंग प्रत्येक युनिटसोबत दिलेल्या टेस्ट सर्टिफिकेटवर नमूद असते.
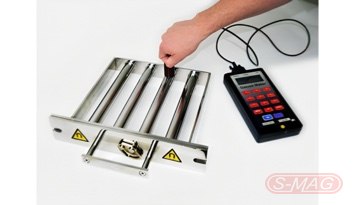
तपासणी. ठरावीक वेळापत्रकाने सफाई करा आणि जे सापडते त्याची नोंद करा. वर्षातून किमान एकदा गॉस मीटरने पृष्ठभागावरील फील्ड मोजा आणि सर्टिफिकेटशी तुलना करा. ट्यूब आणि सील तपासा.
कृती. प्रत्येक सफाईत जमा झालेला धातू नोंद तपासली जाईपर्यंत लेबल लावलेल्या पिशवीत ठेवा. प्रमाणात वाढ किंवा नवीन प्रकारचा तुकडा आढळला तर अपस्ट्रीमला एखादा पार्ट बिघडत आहे असे समजा.
काही ऑडिटर शेवटच्या सेपरेटरनंतरचा माल स्वच्छ असल्याचा पुरावा मागतात. मॅग्नेटिक सॅम्पलिंग प्रोब पोते, बिन किंवा मालाच्या प्रवाहात खुपसून बाहेर काढला जातो. प्रोबवर लोखंड दिसले तर अपस्ट्रीमचे नियंत्रण काहीतरी चुकवत आहे असे कळते. ठरावीक अंतराने स्वच्छ प्रोबची नोंद केल्याने नियंत्रणे काम करतात याचा सकारात्मक पुरावा मिळतो.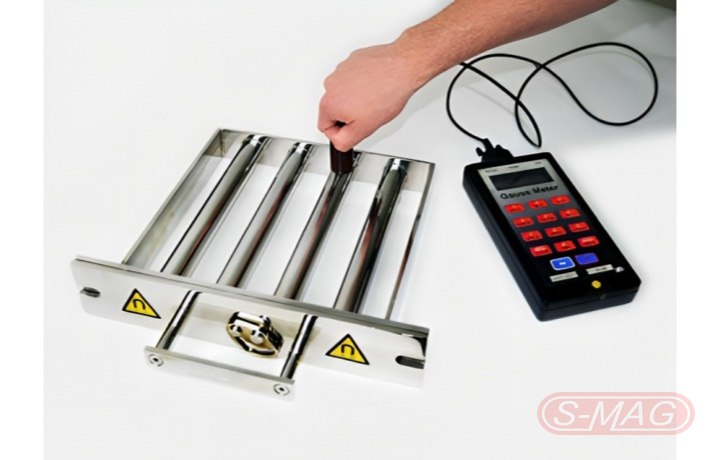
Santosh Magnetic Works प्रत्येक सेपरेटरसोबत मॅग्नेटिक ताकदीचे टेस्ट सर्टिफिकेट देते, आणि तपासणीसाठी वापरले जाणारे मॅग्नेटिक सॅम्पलिंग प्रोब आणि गॉस मीटर बनवते. सेपरेशन रेंज पाहा, किंवा आपली लाइन ऑडिटसाठी तयार करण्यासाठी आमच्याशी संपर्क साधा.