മാഗ്നെറ്റിക് സാമ്പ്ലിങ് പ്രോബ്
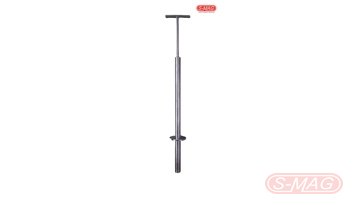
ചാക്കുകളിലും ബിന്നുകളിലും സ്പോട്ട് ചെക്കിനുള്ള T-ഹാൻഡിൽ പ്രോബ്
ഫുഡ് നിർമ്മാതാക്കളെ അവരുടെ ഉപഭോക്താക്കളും സർട്ടിഫിക്കേഷൻ ബോഡികളും ഓഡിറ്റ് ചെയ്യുന്നു. പ്ലാന്റ് അതിന്റെ ഹസാർഡുകൾ നിയന്ത്രിക്കുന്നുണ്ടോ എന്ന് ഓഡിറ്റ് പരിശോധിക്കുന്നു. മെറ്റൽ മിക്കവാറും എല്ലാ ലൈനിലും ഫിസിക്കൽ ഹസാർഡ് ആണ്, അതുകൊണ്ട് മെറ്റൽ നിയന്ത്രണം മിക്കവാറും എല്ലാ ഓഡിറ്റിലും ഉണ്ട്.
ഓഡിറ്റർമാർ എന്താണ് നോക്കുന്നത്, മാഗ്നെറ്റിക് സെപ്പറേഷൻ ആ ആവശ്യം എങ്ങനെ നിറവേറ്റുന്നു എന്ന് ഈ ഗൈഡ് വിശദീകരിക്കുന്നു.
വലിയ റീട്ടെയിലർമാരും ഫുഡ് സർവീസ് ഗ്രൂപ്പുകളും അവരുടെ സപ്ലയർമാരെ ഓഡിറ്റ് ചെയ്യുന്നു. BRCGS, FSSC 22000, IFS പോലുള്ള സർട്ടിഫിക്കേഷൻ സ്കീമുകൾ പ്രസിദ്ധീകരിച്ച മാനദണ്ഡങ്ങൾ അനുസരിച്ച് ഓഡിറ്റ് ചെയ്യുന്നു. ഇന്ത്യയിൽ FSSAI HACCP അടിസ്ഥാനമാക്കിയ ഫുഡ് സേഫ്റ്റി മാനേജ്മെന്റ് സിസ്റ്റം ആവശ്യപ്പെടുന്നു.
ഇവയെല്ലാം ഹസാർഡ് അനാലിസിസ്, ക്രിട്ടിക്കൽ പോയിന്റുകളിലെ നിയന്ത്രണങ്ങൾ, ആ നിയന്ത്രണങ്ങളുടെ പരിശോധനകൾ, പരിശോധനകളുടെ രേഖകൾ എന്നിവ പ്രതീക്ഷിക്കുന്നു. വാക്കുകൾ വ്യത്യസ്തമാണ്. പ്രതീക്ഷ ഒന്നുതന്നെയാണ്.
മെറ്റലിനെ പേരെടുത്ത് പറയുന്ന ഹസാർഡ് അനാലിസിസ്. പ്രോഡക്ടിൽ ഇരുമ്പും സ്റ്റീലും എവിടെ കടക്കാമെന്നും ഏത് ഘട്ടങ്ങൾ അത് നിയന്ത്രിക്കുന്നു എന്നും പ്ലാനിൽ പറയണം.
ശരിയായ ഇടങ്ങളിൽ ഫിസിക്കൽ നിയന്ത്രണങ്ങൾ. ഓഡിറ്റർ ലൈനിലൂടെ നടന്ന് ഇൻടേക്കിലും മെറ്റൽ വീഴ്ത്തുന്ന ഘട്ടങ്ങൾക്ക് ശേഷവും പാക്കിങ്ങിന് മുമ്പും സെപ്പറേറ്ററുകൾ നോക്കും. അവസാന സെപ്പറേറ്ററിനും പാക്കിങ് മെഷീനും ഇടയിലെ വിടവ് സാധാരണ കണ്ടെത്തലാണ്.
മതിയായ ശക്തിയുള്ള നിയന്ത്രണങ്ങൾ. നേർത്ത കണങ്ങൾക്കും വർക്ക് ഹാർഡൻ ആയ സ്റ്റെയിൻലെസ് സ്റ്റീലിനും ഹൈ സ്ട്രെങ്ത് റോഡുകൾ വേണം. ഓഡിറ്റർ gauss റേറ്റിങ്ങും സർട്ടിഫിക്കറ്റും ചോദിച്ചേക്കാം.
നിയന്ത്രണങ്ങൾ പരിശോധിക്കുന്നു എന്നതിന്റെ തെളിവ്. ക്ലീനിങ് ലോഗുകൾ, ശക്തി റീഡിങ്ങുകൾ, ഇൻസ്പെക്ഷൻ രേഖകൾ. രേഖകൾ ഇല്ലാത്ത സെപ്പറേറ്റർ ഒരു നിയന്ത്രണവും ഇല്ലാത്തതായി കണക്കാക്കും.
എന്തെങ്കിലും കണ്ടെത്തിയാൽ എടുക്കുന്ന നടപടി. ക്ലീനിങ്ങിൽ അസാധാരണ അളവ് മെറ്റൽ കണ്ടാൽ അടുത്തതായി എന്ത് ചെയ്യണമെന്ന് പ്ലാൻ പറയണം. ലൈൻ നിർത്തുക, മുകളിലെ ഭാഗം പരിശോധിക്കുക, സീവ് നോക്കുക.
ഹസാർഡിന് പേര് നൽകൽ. റോ മെറ്റീരിയൽ, തേയ്മാനം, മെയിന്റനൻസ് എന്നിവയിൽ നിന്നുള്ള ഇരുമ്പും സ്റ്റീലും നന്നായി അറിയാവുന്നതാണ്. ഓരോ ഘട്ടത്തിലും അവ പ്ലാനിൽ എഴുതുക.
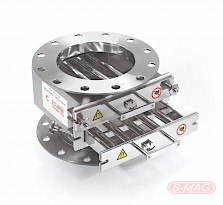
സ്ഥാനം. ഹോപ്പറുകളിൽ ഗ്രിഡുകൾ, ട്രാൻസ്ഫർ ലൈനുകളിൽ ഡ്രോയർ ഹൗസിങ്ങുകൾ, പൈപ്പ്ലൈനുകളിൽ ലിക്വിഡ് ട്രാപ്പുകൾ, ബെൽറ്റുകളിലും ഡക്ടുകളിലും പ്ലേറ്റ്, ച്യൂട്ട് മാഗ്നറ്റുകൾ, പാക്കിങ്ങിന് മുമ്പ് അവസാന ഹൈ സ്ട്രെങ്ത് യൂണിറ്റ്.
ശക്തി. SMAG റോഡുകൾ 13,500 gauss വരെ നാല് തട്ടുകളിൽ ഉണ്ടാക്കുന്നു. ഓരോ യൂണിറ്റിനൊപ്പവും നൽകുന്ന ടെസ്റ്റ് സർട്ടിഫിക്കറ്റിൽ റേറ്റിങ് രേഖപ്പെടുത്തിയിട്ടുണ്ട്.
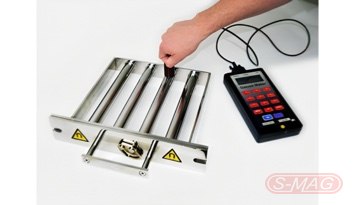
പരിശോധനകൾ. ഷെഡ്യൂൾ അനുസരിച്ച് ക്ലീൻ ചെയ്ത് കണ്ടെത്തുന്നത് രേഖപ്പെടുത്തുക. വർഷത്തിൽ ഒരിക്കലെങ്കിലും ഗോസ് മീറ്റർ ഉപയോഗിച്ച് സർഫേസ് ഫീൽഡ് അളന്ന് സർട്ടിഫിക്കറ്റുമായി താരതമ്യം ചെയ്യുക. ട്യൂബുകളും സീലുകളും പരിശോധിക്കുക.
നടപടി. ഓരോ ക്ലീനിങ്ങിലും ശേഖരിക്കുന്ന മെറ്റൽ രേഖ പരിശോധിക്കുന്നതുവരെ ലേബൽ ചെയ്ത ബാഗിൽ സൂക്ഷിക്കുക. അളവ് കൂടുന്നതോ പുതിയ തരം കഷണം കാണുന്നതോ മുകളിലെ ഭാഗത്ത് ഏതോ പാർട്ട് പരാജയപ്പെടുന്നു എന്ന് സൂചിപ്പിക്കുന്നു.
അവസാന സെപ്പറേറ്ററിന് ശേഷമുള്ള പ്രോഡക്ട് വൃത്തിയുള്ളതാണ് എന്നതിന്റെ തെളിവ് ചില ഓഡിറ്റർമാർ ചോദിക്കും. മാഗ്നെറ്റിക് സാംപ്ലിങ് പ്രോബ് ചാക്കിലോ ബിന്നിലോ പ്രോഡക്ടിന്റെ ഫ്ലോയിലോ കുത്തിക്കയറ്റി വലിച്ചെടുക്കുന്നു. പ്രോബിൽ ഏതെങ്കിലും ഇരുമ്പ് ഉണ്ടെങ്കിൽ മുകളിലെ നിയന്ത്രണം എന്തോ വിട്ടുപോയി എന്ന് കാണിക്കുന്നു. നിശ്ചിത ഇടവേളയിൽ വൃത്തിയുള്ള പ്രോബ് രേഖപ്പെടുത്തുന്നത് നിയന്ത്രണങ്ങൾ പ്രവർത്തിക്കുന്നു എന്നതിന്റെ നേരിട്ടുള്ള തെളിവ് നൽകുന്നു.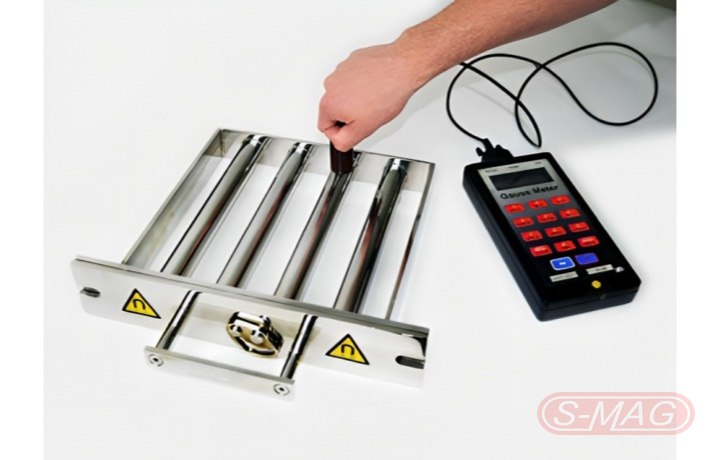
Santosh Magnetic Works ഓരോ സെപ്പറേറ്ററിനൊപ്പവും മാഗ്നെറ്റിക് ശക്തിയുടെ ടെസ്റ്റ് സർട്ടിഫിക്കറ്റ് നൽകുന്നു, പരിശോധനകൾക്ക് ഉപയോഗിക്കുന്ന മാഗ്നെറ്റിക് സാംപ്ലിങ് പ്രോബും ഗോസ് മീറ്ററും നിർമ്മിക്കുന്നു. സെപ്പറേഷൻ റേഞ്ച് കാണുക, അല്ലെങ്കിൽ നിങ്ങളുടെ ലൈൻ ഓഡിറ്റിന് തയ്യാറാക്കാൻ ഞങ്ങളെ ബന്ധപ്പെടുക.