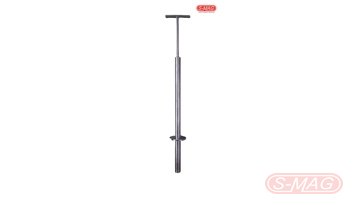
ಮ್ಯಾಗ್ನೆಟಿಕ್ ಸ್ಯಾಂಪ್ಲಿಂಗ್ ಪ್ರೋಬ್
ಗೋಣಿಚೀಲ ಮತ್ತು ಬಿನ್ಗಳ ಸ್ಪಾಟ್ ಚೆಕ್ಗೆ T-ಹ್ಯಾಂಡಲ್ ಪ್ರೋಬ್
ಫುಡ್ ತಯಾರಕರನ್ನು ಅವರ ಗ್ರಾಹಕರು ಮತ್ತು ಸರ್ಟಿಫಿಕೇಶನ್ ಸಂಸ್ಥೆಗಳು ಆಡಿಟ್ ಮಾಡುತ್ತವೆ. ಪ್ಲಾಂಟ್ ತನ್ನ ಅಪಾಯಗಳನ್ನು ನಿಯಂತ್ರಿಸುತ್ತದೆಯೇ ಎಂದು ಆಡಿಟ್ ಪರೀಕ್ಷಿಸುತ್ತದೆ. ಲೋಹ ಬಹುತೇಕ ಪ್ರತಿ ಲೈನ್ನಲ್ಲೂ ಫಿಸಿಕಲ್ ಅಪಾಯ, ಹಾಗಾಗಿ ಬಹುತೇಕ ಪ್ರತಿ ಆಡಿಟ್ನಲ್ಲೂ ಲೋಹ ನಿಯಂತ್ರಣ ಇರುತ್ತದೆ.
ಆಡಿಟರ್ಗಳು ಏನು ನೋಡುತ್ತಾರೆ ಮತ್ತು ಮ್ಯಾಗ್ನೆಟಿಕ್ ಸೆಪರೇಶನ್ ಆ ಅಗತ್ಯವನ್ನು ಹೇಗೆ ಪೂರೈಸುತ್ತದೆ ಎಂದು ಈ ಗೈಡ್ ವಿವರಿಸುತ್ತದೆ.
ದೊಡ್ಡ ರಿಟೇಲರ್ಗಳು ಮತ್ತು ಫುಡ್ ಸರ್ವೀಸ್ ಗ್ರೂಪ್ಗಳು ತಮ್ಮ ಸಪ್ಲೈಯರ್ಗಳನ್ನು ಆಡಿಟ್ ಮಾಡುತ್ತವೆ. BRCGS, FSSC 22000 ಮತ್ತು IFS ನಂತಹ ಸರ್ಟಿಫಿಕೇಶನ್ ಸ್ಕೀಮ್ಗಳು ಪ್ರಕಟಿತ ಸ್ಟ್ಯಾಂಡರ್ಡ್ಗಳ ಆಧಾರದ ಮೇಲೆ ಆಡಿಟ್ ಮಾಡುತ್ತವೆ. ಭಾರತದಲ್ಲಿ FSSAI HACCP ಆಧಾರಿತ ಫುಡ್ ಸೇಫ್ಟಿ ಮ್ಯಾನೇಜ್ಮೆಂಟ್ ಸಿಸ್ಟಮ್ ಅನ್ನು ಕೇಳುತ್ತದೆ.
ಇವೆಲ್ಲವೂ ಹ್ಯಾಝಾರ್ಡ್ ಅನಾಲಿಸಿಸ್, ಕ್ರಿಟಿಕಲ್ ಪಾಯಿಂಟ್ಗಳಲ್ಲಿ ನಿಯಂತ್ರಣ, ಆ ನಿಯಂತ್ರಣಗಳ ಪರೀಕ್ಷೆ ಮತ್ತು ಪರೀಕ್ಷೆಗಳ ರೆಕಾರ್ಡ್ ಅನ್ನು ನಿರೀಕ್ಷಿಸುತ್ತವೆ. ಪದಗಳು ಬೇರೆ. ನಿರೀಕ್ಷೆ ಒಂದೇ.
ಲೋಹವನ್ನು ಹೆಸರಿಸುವ ಹ್ಯಾಝಾರ್ಡ್ ಅನಾಲಿಸಿಸ್. ಕಬ್ಬಿಣ ಮತ್ತು ಸ್ಟೀಲ್ ಪ್ರಾಡಕ್ಟ್ಗೆ ಎಲ್ಲಿಂದ ಬರಬಹುದು ಮತ್ತು ಯಾವ ಹಂತಗಳು ಅದನ್ನು ನಿಯಂತ್ರಿಸುತ್ತವೆ ಎಂದು ಪ್ಲಾನ್ ಹೇಳಬೇಕು.
ಸರಿಯಾದ ಜಾಗಗಳಲ್ಲಿ ಫಿಸಿಕಲ್ ನಿಯಂತ್ರಣ. ಆಡಿಟರ್ ಲೈನ್ನಲ್ಲಿ ನಡೆದು ಇಂಟೇಕ್ನಲ್ಲಿ, ಲೋಹ ಉದುರಿಸುವ ಹಂತಗಳ ನಂತರ ಮತ್ತು ಪ್ಯಾಕಿಂಗ್ ಮೊದಲು ಸೆಪರೇಟರ್ಗಳನ್ನು ಹುಡುಕುತ್ತಾರೆ. ಕೊನೆಯ ಸೆಪರೇಟರ್ ಮತ್ತು ಪ್ಯಾಕಿಂಗ್ ಮೆಷಿನ್ ನಡುವೆ ಅಂತರ ಇರುವುದು ಸಾಮಾನ್ಯವಾಗಿ ಕಂಡುಬರುವ ಲೋಪ.
ಸಾಕಷ್ಟು ಬಲವಾದ ನಿಯಂತ್ರಣ. ಸಣ್ಣ ಕಣಗಳಿಗೆ ಮತ್ತು ವರ್ಕ್ ಹಾರ್ಡನ್ ಆದ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ಗೆ ಹೈ ಸ್ಟ್ರೆಂಥ್ ರಾಡ್ಗಳು ಬೇಕು. ಆಡಿಟರ್ gauss ರೇಟಿಂಗ್ ಮತ್ತು ಸರ್ಟಿಫಿಕೇಟ್ ಕೇಳಬಹುದು.
ನಿಯಂತ್ರಣಗಳನ್ನು ಪರೀಕ್ಷಿಸಲಾಗುತ್ತದೆ ಎಂಬುದಕ್ಕೆ ಸಾಕ್ಷ್ಯ. ಕ್ಲೀನಿಂಗ್ ಲಾಗ್, ಶಕ್ತಿ ರೀಡಿಂಗ್ ಮತ್ತು ಇನ್ಸ್ಪೆಕ್ಷನ್ ರೆಕಾರ್ಡ್. ರೆಕಾರ್ಡ್ ಇಲ್ಲದ ಸೆಪರೇಟರ್ ಅನ್ನು ಯಾವ ನಿಯಂತ್ರಣವೂ ಇಲ್ಲ ಎಂದೇ ಪರಿಗಣಿಸಲಾಗುತ್ತದೆ.
ಏನಾದರೂ ಸಿಕ್ಕಾಗ ಕ್ರಮ. ಕ್ಲೀನಿಂಗ್ನಲ್ಲಿ ಅಸಾಮಾನ್ಯ ಪ್ರಮಾಣದ ಲೋಹ ಕಂಡರೆ, ಮುಂದೇನು ಮಾಡಬೇಕು ಎಂದು ಪ್ಲಾನ್ ಹೇಳಬೇಕು. ಲೈನ್ ನಿಲ್ಲಿಸಿ, ಮೇಲ್ಭಾಗವನ್ನು ಪರಿಶೀಲಿಸಿ, ಸೀವ್ ಪರೀಕ್ಷಿಸಿ.
ಅಪಾಯಕ್ಕೆ ಹೆಸರು ಕೊಡುವುದು. ರಾ ಮೆಟೀರಿಯಲ್, ಸವೆತ ಮತ್ತು ಮೆಂಟೆನೆನ್ಸ್ನಿಂದ ಬರುವ ಕಬ್ಬಿಣ ಮತ್ತು ಸ್ಟೀಲ್ ಚೆನ್ನಾಗಿ ತಿಳಿದ ವಿಷಯ. ಪ್ರತಿ ಹಂತದಲ್ಲಿ ಅದನ್ನು ಪ್ಲಾನ್ನಲ್ಲಿ ಬರೆಯಿರಿ.
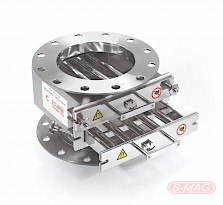
ಸ್ಥಾನ. ಹಾಪರ್ನಲ್ಲಿ ಗ್ರಿಡ್, ಟ್ರಾನ್ಸ್ಫರ್ ಲೈನ್ಗಳಲ್ಲಿ ಡ್ರಾಯರ್ ಹೌಸಿಂಗ್, ಪೈಪ್ಲೈನ್ಗಳಲ್ಲಿ ಲಿಕ್ವಿಡ್ ಟ್ರ್ಯಾಪ್, ಬೆಲ್ಟ್ ಮತ್ತು ಡಕ್ಟ್ಗಳ ಮೇಲೆ ಪ್ಲೇಟ್ ಮತ್ತು ಶೂಟ್ ಮ್ಯಾಗ್ನೆಟ್, ಮತ್ತು ಪ್ಯಾಕಿಂಗ್ ಮೊದಲು ಕೊನೆಯ ಹೈ ಸ್ಟ್ರೆಂಥ್ ಯೂನಿಟ್.
ಶಕ್ತಿ. SMAG ರಾಡ್ಗಳು 13,500 gauss ವರೆಗೆ ನಾಲ್ಕು ಹಂತಗಳಲ್ಲಿ ತಯಾರಾಗುತ್ತವೆ. ರೇಟಿಂಗ್ ಅನ್ನು ಪ್ರತಿ ಯೂನಿಟ್ ಜೊತೆ ಕೊಡುವ ಟೆಸ್ಟ್ ಸರ್ಟಿಫಿಕೇಟ್ನಲ್ಲಿ ಹೇಳಲಾಗಿರುತ್ತದೆ.
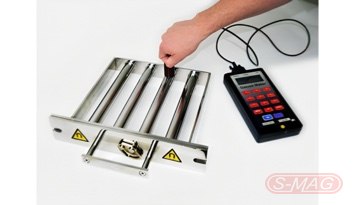
ಪರೀಕ್ಷೆಗಳು. ವೇಳಾಪಟ್ಟಿಯಲ್ಲಿ ಕ್ಲೀನ್ ಮಾಡಿ ಮತ್ತು ಏನು ಸಿಕ್ಕಿತು ಎಂದು ದಾಖಲಿಸಿ. ಕನಿಷ್ಠ ವರ್ಷಕ್ಕೊಮ್ಮೆ ಗಾಸ್ ಮೀಟರ್ನಿಂದ ಮೇಲ್ಮೈ ಫೀಲ್ಡ್ ಅಳೆದು ಸರ್ಟಿಫಿಕೇಟ್ಗೆ ಹೋಲಿಸಿ. ಟ್ಯೂಬ್ ಮತ್ತು ಸೀಲ್ಗಳನ್ನು ಪರೀಕ್ಷಿಸಿ.
ಕ್ರಮ. ಪ್ರತಿ ಕ್ಲೀನಿಂಗ್ನಲ್ಲಿ ಸಿಕ್ಕ ಲೋಹವನ್ನು ರೆಕಾರ್ಡ್ ಪರಿಶೀಲಿಸುವವರೆಗೆ ಲೇಬಲ್ ಹಾಕಿದ ಚೀಲದಲ್ಲಿ ಇಡಿ. ಪ್ರಮಾಣ ಹೆಚ್ಚಿದರೆ ಅಥವಾ ಹೊಸ ಬಗೆಯ ತುಣುಕು ಕಂಡರೆ, ಮೇಲ್ಭಾಗದಲ್ಲಿ ಒಂದು ಭಾಗ ಹಾಳಾಗುತ್ತಿದೆ ಎಂದರ್ಥ.
ಕೆಲವು ಆಡಿಟರ್ಗಳು ಕೊನೆಯ ಸೆಪರೇಟರ್ ನಂತರದ ಪ್ರಾಡಕ್ಟ್ ಶುದ್ಧ ಎಂಬುದಕ್ಕೆ ಪುರಾವೆ ಕೇಳುತ್ತಾರೆ. ಮ್ಯಾಗ್ನೆಟಿಕ್ ಸ್ಯಾಂಪ್ಲಿಂಗ್ ಪ್ರೋಬ್ ಅನ್ನು ಚೀಲ, ಬಿನ್ ಅಥವಾ ಪ್ರಾಡಕ್ಟ್ ಫ್ಲೋನೊಳಗೆ ತಳ್ಳಿ ಹೊರಗೆ ತೆಗೆಯುತ್ತಾರೆ. ಪ್ರೋಬ್ ಮೇಲೆ ಯಾವುದೇ ಕಬ್ಬಿಣ ಇದ್ದರೆ, ಮೇಲ್ಭಾಗದ ನಿಯಂತ್ರಣ ಏನನ್ನೋ ತಪ್ಪಿಸಿಕೊಂಡಿದೆ ಎಂದು ತೋರಿಸುತ್ತದೆ. ನಿಗದಿತ ಅವಧಿಗೊಮ್ಮೆ ಶುದ್ಧ ಪ್ರೋಬ್ ಅನ್ನು ದಾಖಲಿಸಿದರೆ ನಿಯಂತ್ರಣಗಳು ಕೆಲಸ ಮಾಡುತ್ತಿವೆ ಎಂಬುದಕ್ಕೆ ಧನಾತ್ಮಕ ಸಾಕ್ಷ್ಯ ಸಿಗುತ್ತದೆ.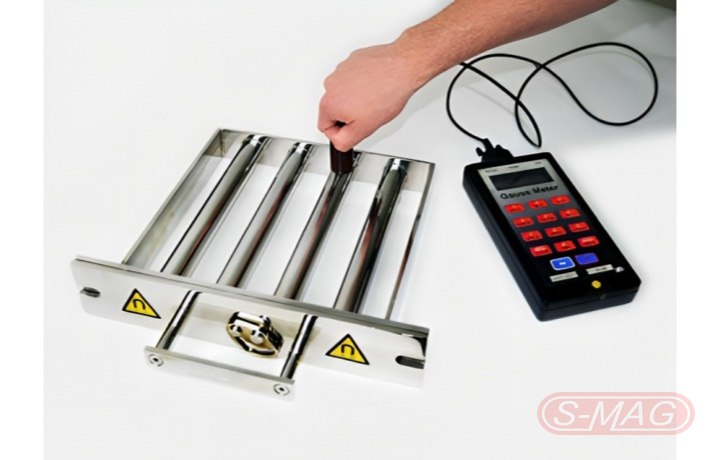
Santosh Magnetic Works ಪ್ರತಿ ಸೆಪರೇಟರ್ ಜೊತೆ ಮ್ಯಾಗ್ನೆಟಿಕ್ ಶಕ್ತಿಯ ಟೆಸ್ಟ್ ಸರ್ಟಿಫಿಕೇಟ್ ಕೊಡುತ್ತದೆ, ಮತ್ತು ಪರೀಕ್ಷೆಗೆ ಬಳಸುವ ಮ್ಯಾಗ್ನೆಟಿಕ್ ಸ್ಯಾಂಪ್ಲಿಂಗ್ ಪ್ರೋಬ್ ಮತ್ತು ಗಾಸ್ ಮೀಟರ್ ತಯಾರಿಸುತ್ತದೆ. ಸೆಪರೇಶನ್ ಶ್ರೇಣಿ ನೋಡಿ, ಅಥವಾ ನಿಮ್ಮ ಲೈನ್ ಅನ್ನು ಆಡಿಟ್ಗೆ ಸಿದ್ಧಪಡಿಸಲು ಸಂಪರ್ಕಿಸಿ.