मैग्नेटिक सैंपलिंग प्रोब
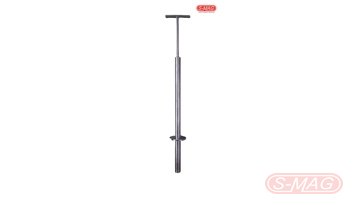
बोरियों और बिन की स्पॉट जाँच के लिए T-हैंडल वाला प्रोब
फ़ूड मैन्युफ़ैक्चरर का ऑडिट उनके ग्राहक और सर्टिफ़िकेशन संस्थाएँ करती हैं। ऑडिट देखता है कि प्लांट अपने हैज़र्ड को कंट्रोल करता है। लगभग हर लाइन पर मेटल एक फ़िज़िकल हैज़र्ड है, इसलिए लगभग हर ऑडिट में मेटल कंट्रोल देखा जाता है।
यह गाइड बताती है कि ऑडिटर क्या देखते हैं और मैग्नेटिक सेपरेशन उस ज़रूरत को कैसे पूरा करता है।
बड़े रिटेलर और फ़ूड सर्विस ग्रुप अपने सप्लायर का ऑडिट करते हैं। BRCGS, FSSC 22000 और IFS जैसी सर्टिफ़िकेशन स्कीम प्रकाशित स्टैंडर्ड के आधार पर ऑडिट करती हैं। भारत में FSSAI HACCP पर आधारित फ़ूड सेफ़्टी मैनेजमेंट सिस्टम माँगता है।
इन सबको हैज़र्ड एनालिसिस, क्रिटिकल पॉइंट पर कंट्रोल, उन कंट्रोल की जाँच और जाँच के रिकॉर्ड चाहिए। शब्द अलग होते हैं। अपेक्षा एक ही रहती है।
मेटल का नाम लेने वाला हैज़र्ड एनालिसिस। प्लान में लिखा होना चाहिए कि लोहा और स्टील प्रोडक्ट में कहाँ से आ सकता है और कौन-सी स्टेज उसे कंट्रोल करती है।
सही जगहों पर फ़िज़िकल कंट्रोल। ऑडिटर लाइन पर घूमकर इनटेक पर, मेटल छोड़ने वाली स्टेज के बाद और पैकिंग से पहले सेपरेटर ढूँढेगा। आख़िरी सेपरेटर और पैकिंग मशीन के बीच का गैप एक आम कमी है।
काफ़ी दमदार कंट्रोल। बारीक कणों और वर्क हार्डन्ड स्टेनलेस स्टील के लिए हाई स्ट्रेंथ रॉड चाहिए। ऑडिटर गॉस रेटिंग और सर्टिफ़िकेट माँग सकता है।
कंट्रोल की जाँच का सबूत। सफ़ाई का लॉग, स्ट्रेंथ रीडिंग और इंस्पेक्शन रिकॉर्ड। जिस सेपरेटर का कोई रिकॉर्ड नहीं, उसे कंट्रोल माना ही नहीं जाता।
कुछ मिलने पर कार्रवाई। सफ़ाई में असामान्य मात्रा में मेटल मिले तो प्लान में लिखा होना चाहिए कि आगे क्या होगा। लाइन रोकें, ऊपर की ओर जाँच करें, सीव देखें।
हैज़र्ड का नाम लेना। कच्चे माल, घिसाई और मेंटेनेंस से आने वाला लोहा और स्टील अच्छी तरह समझे जा चुके हैं। उन्हें हर स्टेज पर प्लान में लिखें।
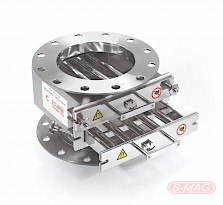
जगह। हॉपर में ग्रिड, ट्रांसफ़र लाइन में ड्रॉअर हाउसिंग, पाइपलाइन में लिक्विड ट्रैप, बेल्ट और डक्ट पर प्लेट और शूट मैग्नेट, और पैकिंग से पहले एक आख़िरी हाई स्ट्रेंथ यूनिट।
स्ट्रेंथ। SMAG के रॉड चार टियर में 13,500 गॉस तक बनते हैं। रेटिंग हर यूनिट के साथ मिले टेस्टेड सर्टिफ़िकेट पर लिखी होती है।
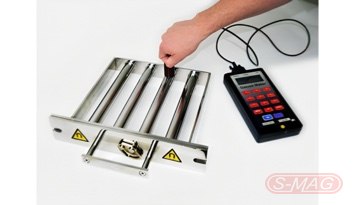
जाँच। तय समय पर सफ़ाई करें और जो मिले उसे रिकॉर्ड करें। साल में कम से कम एक बार गॉस मीटर से सतह का फ़ील्ड नापें और सर्टिफ़िकेट से मिलाएँ। ट्यूब और सील जाँचें।
कार्रवाई। हर सफ़ाई में निकला मेटल रिकॉर्ड की समीक्षा होने तक लेबल लगे बैग में रखें। मात्रा बढ़ना या नए तरह का टुकड़ा मिलना इस बात का संकेत है कि आगे कोई पार्ट ख़राब हो रहा है।
कुछ ऑडिटर सबूत माँगते हैं कि आख़िरी सेपरेटर के बाद का प्रोडक्ट साफ़ है। मैग्नेटिक सैंपलिंग प्रोब को बोरी, डिब्बे या प्रोडक्ट के बहाव में डालकर बाहर निकाला जाता है। प्रोब पर कोई भी लोहा दिखे तो समझें कि पीछे का कंट्रोल कुछ चूक गया। तय अंतराल पर साफ़ प्रोब दर्ज करने से पक्का सबूत मिलता है कि कंट्रोल काम कर रहे हैं।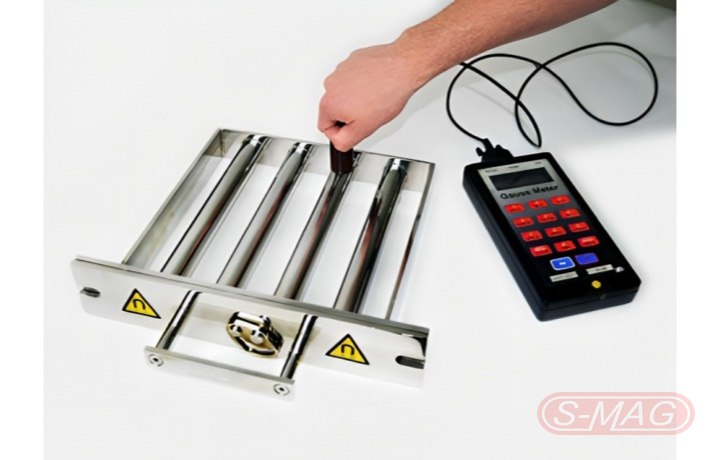
Santosh Magnetic Works हर सेपरेटर के साथ मैग्नेटिक स्ट्रेंथ का टेस्टेड सर्टिफ़िकेट देता है, और जाँच में इस्तेमाल होने वाले मैग्नेटिक सैंपलिंग प्रोब और गॉस मीटर भी बनाता है। अपनी लाइन को ऑडिट के लिए तैयार करने के लिए सेपरेशन रेंज देखें या संपर्क करें।